
В съвременната индустриална автоматизация и прецизно производство, винтовете с топка играят критична роля. Като основен компонент за предаване в машинните инструменти на CNC, те позволяват високи - прецизни движения за рязане, като гарантират, че инструментите се движат точно по предварително зададени траектории, за да се създадат спецификации на части. В рамките на индустриалните роботи топките за винтове задвижват съвместни движения, което позволява на роботите да изпълняват сложни задачи като хващане и сглобяване. За производството на аерокосмическо оборудване, високата прецизност и стабилност на топките с топки директно влияят на производителността и безопасността на самолета. Въпреки това, по време на продължителна работа, точните винтове неизбежно са подложени на различни фактори, водещи до различни видове повреди. In - Проучването на дълбочината на типовете на повреда на топката, причините, методите за откриване и превантивните мерки е от съществено значение за гарантиране на надеждността на оборудването, намаляване на разходите за поддръжка и повишаване на ефективността на производството.
Общи видове механични повреди в топките с топки
(I) Износване и фрактура на лагера
Топковите лагери играят решаваща роля за предаване на движение и натоварване в рамките на топките. По време на продължителна работа те издържат на непрекъснато триене и въздействие. С течение на времето износването постепенно се развива върху повърхностите на топката. Тежкото износване намалява диаметъра на топката, увеличавайки хлабината между топките и пистата. Този увеличен клирънс не само компрометира точността на предаване -, причинявайки позиционно отклонение в оборудването -, но също така намалява стабилността на системата, което води до оперативна вибрация. Ако е подложено на прекомерни ударни натоварвания (напр. Внезапни външни удари по време на стартиране/спиране на оборудването или рязко се увеличава натоварването), лагерите на топката могат да се счупят. Счупените топки правят неработещия винт с топка и могат да причинят пълна повреда на системата за предаване.
(Ii) Повреда на пистата
RaceWay служи като подвижна пътека за лагери с топка, а качеството на повърхността му пряко влияе върху работата на топката. Общите форми на повреда на пистата включват износване, вдлъбнатини и разпръскване. Носете резултати от силите на триене, генерирани от относително движение между топки и раса. Прогресивното износване увеличава грапавостта на повърхността на състезанието, допълнително засилва триенето и създавайки порочен цикъл. Обикновено се появяват вдлъбнатини поради навлизане на твърди частици в пистата или прекомерни локализирани товари. Например, прахът или металните отломки в обработващата среда могат да създадат вдлъбнатини на повърхността на пистата по време на движението на топката. Спиране на резултатите от отделянето на умората на материала. При продължителни редуващи се натоварвания, умората пукнатини постепенно се развиват на повърхността на пистата, като в крайна сметка причиняват на материали, които силно компрометират производителността и експлоатационния живот.
(Iii) Разхлабване на ядки
Връзката между гайката и винта е от решаващо значение за предаването на топката на топката. Разхлабената гайка увеличава просвета на предаването. По време на работа този клирънс предизвиква относително движение между гайка и винт, генерира вибрации и шум. Едновременно с това, увеличеният клирънс намалява точността на позициониране, предотвратявайки точно оборудването да достигне целевите позиции. Общите причини включват неправилна инсталация (напр. Неспазване на монтажните болтове до определен въртящ момент) или износване на резбата от дълъг - Термин Използвайте отслабване на гайката - винт връзка.
(Iv) огъване на винтовия вал
Огъването на вала може да възникне по време на инсталирането, ако е подложено на неравномерни външни сили -, като неправилно изравняване/подравняване или неправилно използване на инструмента, причинявайки неравномерен стрес. По време на работа прекомерните аксиални или радиални натоварвания (напр. Претоварване на оборудването или неочаквани външни удари) също могат да огънат винтовия вал. Огъването причинява неравномерно разпределение на напрежението на контакт между топки и раса, ускорявайки износване. Тежкото огъване може да доведе до заглушаване на топката и пълна повреда на винта на топката.
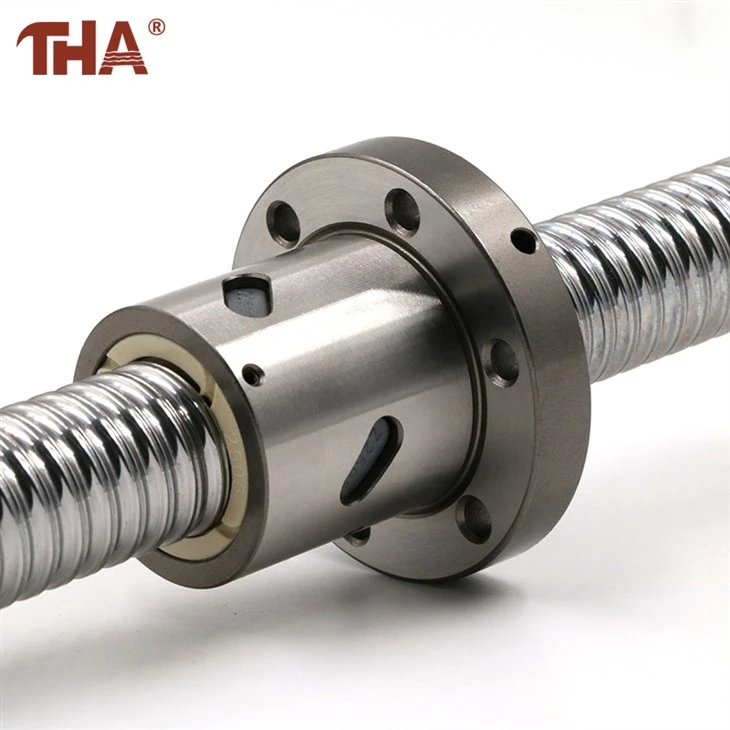
Основни причини за повреда на топката
(I) Лошо смазване
Смазването е от решаващо значение за правилната работа на топката. Недостатъчната смазка увеличава триенето между топките и пистата, генерирайки прекомерна топлина. Тази топлина повишава температурите и в двата компонента, ускорявайки износването на материал. Качеството на нестандартното смазване също нарушава ефективността - Например, неправилният вискозитет предотвратява образуването на ефективен маслен филм между топки и писта, увеличавайки триенето и износването. Освен това, неправилните методи за смазване допринасят за лошото смазване. Разширените интервали на редуция или неравномерното разпределение на смазочните материали могат да оставят участъци от топки и пистата, недостатъчно смазани.
(Ii) Претоварване
Подлагането на топчета с топки на товари, надвишаващи номиналния им капацитет, предизвиква прекомерно напрежение при топки и състезания. Този засилен стрес ускорява умората на материал, увеличавайки чувствителността към повреди като износване, вдлъбнатини и разпръскване. Претоварването може да произтича от неадекватния дизайн на оборудването, като например избор на топлен винт с недостатъчен товароносимост за приложението. Оперативните грешки -, като превишаващи определени граници на натоварване - или рязко увеличаване на натоварването (напр. Среща с твърди материали по време на обработка или неправилни настройки на параметрите) също могат да причинят претоварване.
(Iii) неправилна инсталация
Прекомерно коаксиално несъответствие между винтовия вал и гайката по време на инсталационните подлежи на балове до допълнителни странични сили по време на търкаляне, увеличаване на триенето и износване. Неравномерната монтажна основа предизвиква оперативна вибрация, като компрометира точността на предаването и стабилността. Неравномерният въртящ момент на закрепващите болтове създава несигурна гайка - връзка на вала, което води до разхлабване. Тези недостатъци на инсталацията се проявяват постепенно по време на работа, в крайна сметка причиняват повреди.
(Iv) Фактори на околната среда
Суровата работна среда влияе неблагоприятно на производителността на винта на топката. Високите температури разграждат смазочните материали чрез окисляване и разпадане, намалявайки вискозитета и смазващите свойства. Влажните условия насърчават образуването на ръжда, увеличаване на грапавостта на повърхността на топки и състезания и ускоряване на износването. Входът на прах или прахови частици в пистата действа като абразивно, засилване на материалното износване.
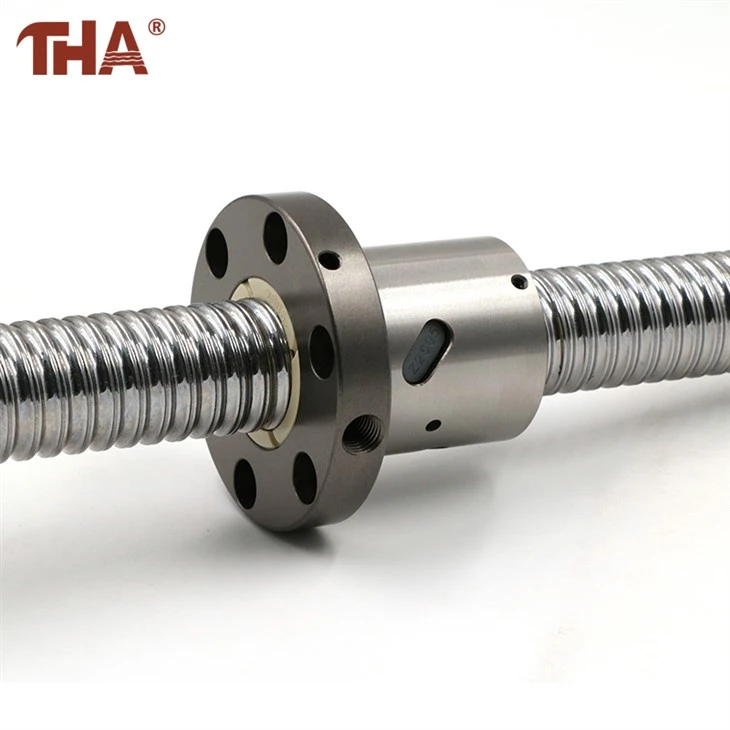
Откриване на разломи на винта на топката чрез проверка
(I) Визуална проверка
Визуалната проверка е основен метод за диагностика. Разгледайте повърхността на винта на топката за дефекти като износване, вдлъбнатини, разпръскване или пукнатини. Едновременно с това проверете за разхлабване на гайките и деформация на винтовия вал. Видимите повреди на повърхността, пукнатини, разхлабени гайки или огънати валове показват потенциална повреда на топката.
(Ii) Вибрационен анализ
Мониторингът на оперативните вибрации с помощта на сензори осигурява ефективна диагностика на повреда. Обикновено функциониращите винтове на топката проявяват последователни модели на вибрации. Условията на повреда променят характеристиките на вибрационния сигнал -, включително честотата и амплитудата. Анализирането на тези параметри идентифицира анормални вибрации, показващи повреди. Например, внезапната амплитуда се увеличава или ненормалните честотни компоненти обикновено означават развиващите се неизправности.
(Iii) Мониторинг на температурата
Измерването на температурата на топката с инфрачервени термометри служи като практически диагностичен подход. Правилно функциониращите системи поддържат стабилни температурни граници. Ненормалното повишаване на температурата може да показва лошо смазване, претоварване или други грешки. Неадекватната или влошена смазка увеличава триенето и генерирането на топлина, като същевременно претоварването по подобен начин повишава оперативните температури.
(Iv) Прецизно измерване
Количественото определяне на показателите за ефективност като точност на позициониране и повторение на точността на позициониране с лазерни интерферометри осигурява прецизна диагностика на повреда. Сравняването на резултатите със спецификациите определя дали прецизността отговаря на изискванията. Отклонения отвъд границите на толерантност обикновено разкриват разломи като износване или повреда на пистата.
Оперативни проблеми с оборудването, причинени от повреди на топката
(I) Намалена точност
Неуспехите на топката намаляват позиционирането на оборудването и повторение на точността на позициониране. В машинните инструменти на ЦПУ, това се проявява като размерени неточности и повишена грапавост на повърхността. Увредената точност на позициониране предотвратява достигането на инструментите за целеви места, давайки не -, съответстващи на размерите на частта. Намалената точност на повторно позициониране причинява непоследователни позиции на обработка, засягаща част от взаимозаменяемостта на части. Повишената грапавост на повърхността компрометира качеството на части и функционалната производителност. За индустриалните роботи неточностите при траектории на движение и неспособността за извършване на прецизни операции са основни симптоми. Това влошава роботизираното качество и ефективност на работата, като потенциално предотвратява изпълнението на задачите.
(Ii) Засилена вибрация и шум
Неуспехите генерират ненормална вибрация и шум по време на работа. Прекомерната вибрация не само влошава работната среда и комфорта на оператора, но може да повреди и други компоненти. Примерите включват разхлабване на механични връзки и ускоряване на износването на компоненти. Оперативният шум замърсява работната среда, компрометира производителността на оператора и добре - същество.
(Iii) нестабилно движение
Неуспехите като износване на топката или повреда на пистата причиняват нестабилно движение на винта за топка. Stick - Плъзгане и резки движение са често срещани прояви. Stick - Slip произвежда внезапни оперативни спирки, нарушавайки нормалната функция. Jerky Motion създава непоследователни скорости на движение (вариращи между бързи и бавни), влошаващо качеството на обработката и ефективността на производството.
(Iv) Престой на оборудването
Тежки повреди -, като счупени топки или огънати винтови валове - винтове на топка с неработещи, принуждаващи изключване на оборудването. Престойът налага значителни загуби на производството, като нарушава графиците, като същевременно увеличава разходите за поддръжка и оперативни разходи.
Описание на продуктите
(I) Типичен случай
Приемайки инструмент на CNC Machine като пример, машината започна да проявява нестабилни размери на обработката след период на употреба. Операторите наблюдават, че преработените части от време на време се отклоняват огромните или недооценяващите, с неравномерна грапавост на повърхността. Професионалният персонал за поддръжка идентифицира тежкото износване в топките на топката на топката като причина, което води до влошена точност на позициониране. По -нататъшният анализ разкри неадекватно смазване и работа на претоварване като коренни причини. Изтичането на системата за смазване доведе до недостатъчно снабдяване с масло, докато случайно претоварване на машината по време на обработка на ускорено износване на топката.
(Ii) Превантивни мерки
Подобрете управлението на смазването
Редовно проверявайте нивата на маслото и качеството на смазката, като допълвате или подменяте масло според предписаните графици и методи. Изберете подходящи смазочни материали с превъзходни свойства на смазване и устойчивост на окисляване. Например, изберете смазочни материали с подходящ вискозитет и производителност въз основа на операционната среда и изискванията на винта на топката. Освен това, рутинно проверявайте уплътненията на системата за смазване, за да предотвратите течове.
Рационален контрол на натоварването
По време на дизайна на оборудването изберете модели и спецификации на винта, които се привеждат в съответствие с действителните изисквания за натоварване, за да гарантирате, че номиналният капацитет за натоварване е достатъчен. Избягвайте работата на претоварването по време на употреба, стриктно придържайки се към оперативните процедури. Например, регулиране на параметрите на обработка разумно въз основа на твърдостта на материала и изискванията за обработка, за да се предотвратят внезапни шипове на натоварване.
Стандартизирана инсталация и отстраняване на грешки
Следвайте ръководствата за инсталиране точно, за да осигурите коаксиалност между винта и гайката, плоскостта на монтажните основи и други спецификации. Публикуване - Инсталиране, провеждане на отстраняване на грешки и тестване, за да проверите спазването на производителността. Например, използвайте инструменти за прецизно измерване, за да проверите винта - коаксиалност на гайките и измервателни уреди, за да проверите основната плоскост.
Оптимизиране на работната среда
Създайте благоприятни работни условия чрез екраниране на топките с високи температури, влажност, прах и други сурови фактори. Прилагане на мерки като защитни покрития или вентилационни системи за подобряване на условията. Примерите включват инсталиране на прахови щитове в частици - тежки среди, за да се предотврати влизането в състезателни пътища или използване на вентилационно оборудване във високо - температурни настройки за намаляване на температурите на винтовете.
Неуспехите на винта на топката се проявяват в различни форми със сложни причини, които представляват значителни рискове за работата на оборудването. Чрез визуални проверки, тестване на вибрации, мониторинг на температурата и прецизна проверка, потенциалните неизправности могат да бъдат идентифицирани незабавно. За да се сведе до минимум подобни повреди, трябва да се прилагат всеобхватни мерки: подобряване на управлението на смазването, упражняване на рационален контрол на натоварването, стандартизиране на процедурите за инсталиране и въвеждане в експлоатация и оптимизиране на работната среда. Само чрез приоритизиране на строга поддръжка и грижи за винтове може да се постигне стабилна работа, като по този начин повишава ефективността на производството и осигурява постоянно качество на продукта.


